
一、客户背景
杭州长命电池有限公司创建于1969年,坐落于浙江省杭州市富阳区富春江南岸横溪工业园区,是一家集研发、制造、销售于一体的专业生产各类干电池的大型现代企业。公司拥有总资产20多亿元,员工逾千人,其中电化学科技专业人才110多名,各型号干电池生产线59条,是中国电池工业协会常务理事单位、中国原电池标准化技术委员会委员单位。
随着产能扩张与品质管控要求提升,长命电池在横溪厂区推进干电池正负极粉料配料环节的自动化改造。本项目针对横溪厂小料配料工段,由佳宇智能提供小料自动配料设备(加法配置),用于氧化锌、乙炔黑、氯化铵、电解锰等电池原料的自动化称量配料。主导或参与了GB/T 8897系列等多项原电池国家标准及《原电池用浆层纸》行业标准的制定与修订工作。
二、客户痛点
痛点一:超轻粉体扬尘严重
乙炔黑为超轻质粉体,人工投料时极易飞扬,粉尘浓度高,不仅造成原料损耗,更影响车间作业环境与物料洁净度,需配置无尘投料与负压输送。
痛点二: 人工称量配比不稳定
多种物料按配方配比,人工称量难以保证一致性,单批配比波动影响电池批次稳定性,且劳动强度大、效率低。
痛点三:物料易吸潮结拱
氯化铵易吸潮、具腐蚀性,乙炔黑亦易吸潮,在料仓中易结拱、下料不畅,且对仓体存在腐蚀风险,需针对性防结拱与防腐设计。
痛点四:投料与搅拌节拍脱节
多种物料需按配方配比后送入搅拌机,人工操作难以保证上下料斗同时、按序、按量投料,影响批次一致性与生产效率。
三、解决方案
佳宇智能为长命电池横溪厂提供一套小料自动配料设备(加法配置),采用"无尘投料 + 负压输送 + 双秤计量 + 集中控制"的整体方案,实现电池粉料从投料到配料的全流程自动化。方案配置配料仓6个(LC-150/LC-2000/LC-3000),大小两组不锈钢秤斗(1000KG大秤 + 30KG小秤),配合配料绞龙、双螺杆喂料机与中央小料配料控制系统,实现多组分粉料的自动称量与配料。
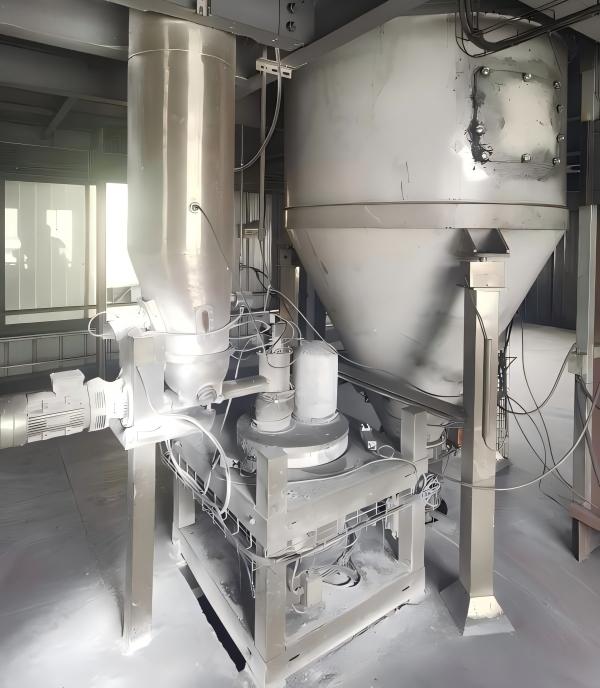
3.1、工艺流程说明
原料上料:原料库中的小包装粉料与吨包料经叉车通过液压升降平台运至投料层(升降平台起重量2T,最大提升高度11m);
无尘投料:小包装乙炔黑在地面投料至无尘投料站,经负压输送进入乙炔黑料仓;氧化锌投料环节由单点脉冲除尘器处理粉尘;
双秤配料:系统启动后,上下大小秤斗同时配料,1000KG大秤斗与30KG小秤斗按配方分别计量;
同步入料:物料配好后,依据搅拌机的放料信号,同时打开两个进料斗向搅拌机入料;
混合搅拌:物料进入搅拌机完成混合,配料周期约7min/批。
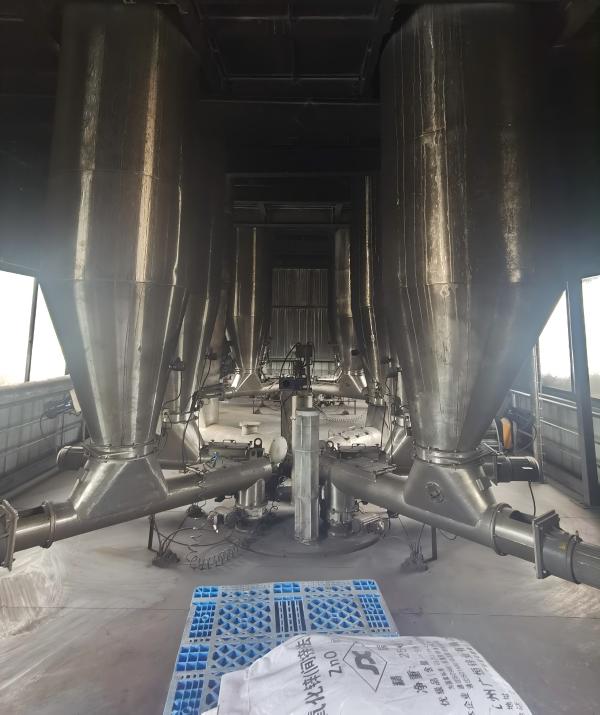
3.2、核心技术配置
四、实施效果
无尘化作业:氧化锌、乙炔黑投料环节配置单点脉冲除尘器与无尘投料站,配合负压输送,有效抑制投料扬尘,改善作业环境与物料洁净度。
配料效率提升:上下大小秤斗同时配料,配好后依据搅拌机放料信号同步入料,配料周期约7min/批,实现配料与搅拌节拍的衔接。
无尘化作业 :全密闭料仓 + 单点除尘 + 气力输送,粉尘逸散减少95%以上,车间空气质量大幅改善,符合EHS环保标准,员工职业健康得到有效保障。
计量可靠性 :大秤斗采用1000KG量程配三只500KG托利多传感器,小秤斗采用30KG量程配三只托利多传感器,保障计量稳定与重复性。
防漏与落差控制 :秤门采用¢500mm双翼蝶阀平底秤专利结构,有效固定落差、防止漏粉;秤体配置单翼蝶阀隔断气流。
物料适应性 :针对氯化铵易吸潮、具腐蚀性特点,料仓及大秤斗增加防腐涂层;料仓配置气锤、秤斗配置气碟助流装置,防止结拱、保证下料顺畅。
自动化管控 :中央小料配料控制系统实现自动配料与缺料报警,配西门子PLC与施耐德/西门子主要电气元件,运行稳定、便于维护。
五、案例总结
杭州长命电池小料自动配料系统的实施,是佳宇智能在干电池制造行业的落地实践。本项目针对氧化锌、乙炔黑、氯化铵、电解锰等多组分粉料"易飞扬、易吸潮、配比要求高"的特点,采用无尘投料、负压输送、双秤加法计量与集中自动控制的整体方案,将人工称量配料升级为自动化配料。
无尘化投料设计:针对乙炔黑超轻粉体易飞扬、氧化锌投料易起尘的特点,配置无尘投料站与单点脉冲除尘器,配合负压输送,抑制粉尘外溢,改善作业环境。
双秤加法计量:1000KG大秤斗与30KG小秤斗组合,大小秤斗同时配料,兼顾大批量主料与少量辅料的计量需求,配好后按搅拌机信号同步入料。
防结拱 + 防腐双重保障:料仓配置气锤、秤斗配置气碟助流装置与空气锤,防止氯化铵等易吸潮物料结拱;料仓及大秤斗增加防腐涂层,适应腐蚀性物料长期使用。
防漏与落差控制:秤门采用Φ500mm双翼蝶阀平底秤专利结构(ZL 2018 2 1119507.9),有效固定落差、防止漏粉,保障配料稳定性。
方案在粉尘治理、物料防结拱、防腐处理、防漏与落差控制等方面做了针对性设计,配料周期约7min/批,与后续搅拌工序形成节拍衔接,助力长命电池横溪厂提升配料环节的自动化水平与批次一致性,为干电池及新能源电池行业的小料配料自动化升级提供了可借鉴的实施路径。