
一、客户背景
秦皇岛金海粮油工业有限公司是益海嘉里集团旗下位于河北省秦皇岛市的粮油加工企业,主要从事大豆压榨、食用油精炼、豆粕及饲料蛋白等产品的规模化生产。作为华北地区重要的粮油加工基地,金海粮油在储运环节面临大量成品大袋包装作业需求,包装效率与自动化水平直接影响整线产能与交付能力。
秦皇岛金海粮油针对储运半自动打包机项目发起邀请报价,一次性采购8套半自动打包机用于储运环节的大袋包装作业。该项目是佳宇智能在粮油加工行业落地的规模最大、套数最多的半自动打包机集群项目之一。涵盖撑袋系统、移袋系统、导袋机构、电控系统及设备主体各8套,并配套安装调试与运输服务。项目采用工业互联网架构,实现设备远程监控、故障报警推送与历史数据查询,同时针对粮油粉尘环境采用电机粉尘防爆设计。
二、客户痛点
痛点一:人力成本高
8条产线需配置大量缝包切线人员,人工扶袋、缝包劳动强度大,人员流动频繁,招聘与培训成本持续攀升。
痛点二: 包装质量不稳定
人工缝包的袋口对齐度、缝线平整度依赖操作经验,不同班次、不同人员之间差异明显,影响产品交付质量与客户满意度。
痛点三:粉尘环境安全隐患
豆粕、饲料蛋白为粉粒料,包装过程粉尘浓度高,普通电机在粉尘环境下存在安全风险,需专用粉尘防爆设计。
痛点四:设备管理粗放
8套设备分散作业,缺乏统一的运行状态监控与数据采集手段,故障发现滞后,运维依赖人工巡检,管理效率低。
三、解决方案
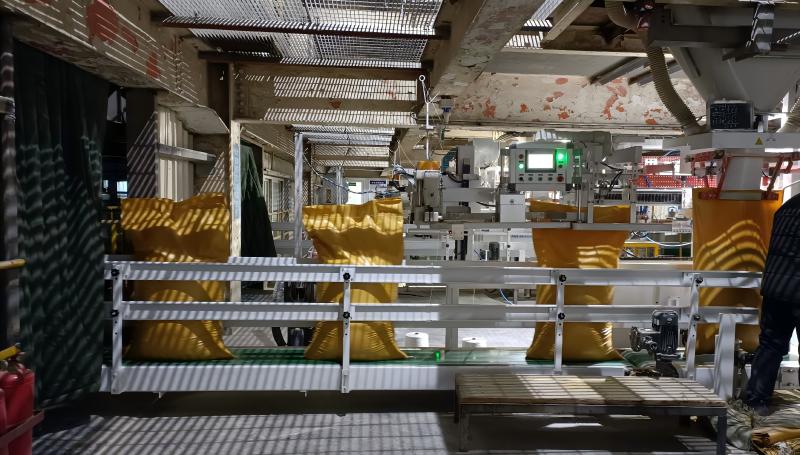
佳宇智能为秦皇岛金海粮油提供8套半自动打包机集群方案,采用"人工套袋 + 自动撑袋移袋导袋折边缝包"的整体设计,实现大袋包装的半自动化作业。方案核心在于:仅需一人在前端套袋,后端撑袋、移袋、导袋、折边、缝包、切线均由设备自行完成,完全替代传统人工扶袋、缝包、切线环节,可替换下原产线的缝包切线人员。
整套系统包含撑袋系统、移袋系统、导袋机构、电控系统及设备主体各8套,并配套安装调试与运输服务。设备整体构造简洁,所有器件均实现整机化,单台设备安装调试时间为1-2天。设备配合现有椭圆口夹袋器,在抑制粉尘方面效果更佳;同时采用人离开设备后自动停机机制,节约电耗与气耗。
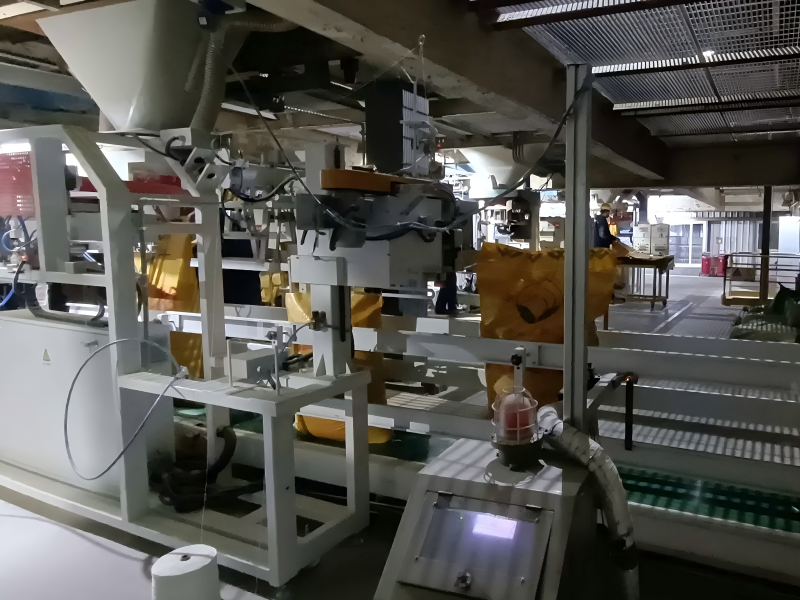
3.1、工艺流程说明
人工套袋:操作人员将空编织袋套入设备的夹袋器;
自动撑袋:撑袋系统自动撑开袋口,配合椭圆口夹袋器抑制粉尘;
移袋定位:移袋系统将套好袋的袋子移送至充填工位,导袋机构引导袋口对准下料口;
定量充填:由配套包装秤按设定重量进行计量充填;
自动折边:充填完成后对袋口进行折边处理;
自动缝包切线:缝包机自动完成缝包与切线;
成品输送:缝包完成的袋子经输送系统送至后方缓存或码垛区。
3.2、核心技术配置
四、实施效果
规模化人工替代:8条产线各配1套半自动打包机,每套仅需一人套袋,后端撑袋、移袋、导袋、折边、缝包、切线全流程自动化,完全替代原产线的缝包切线人员,8条线合计可减少大量人力投入。
高效稳定生产:连续生产稳定,匹配储运环节的作业节拍,保障交付能力。
粉尘防爆安全:电机采用粉尘防爆设计,配合椭圆口夹袋器抑尘,适应粮油高粉尘工况,保障设备与人员安全。
包装一致性提升:自动化缝包确保袋口对齐度与缝线平整度一致,产品外观标准化程度显著提高。
数字化集群管理:工业互联网功能实现8套设备的统一远程监控、故障微信推送、历史数据查询与远程维护诊断,运维从“人工巡检”升级为“数据驱动”。
五、案例总结
秦皇岛金海粮油半自动打包机项目是佳宇智能在粮油加工行业落地的规模化集群标杆项目——一次性交付8套半自动打包机,充分验证了该方案在大规模产线部署中的成熟度与可靠性。
项目亮点在于:8套集群部署实现规模化人工替代,电机粉尘防爆设计适应粮油高粉尘工况,工业互联网架构(云平台远程监控、微信报警推送、历史数据查询、远程维护诊断)实现设备集群的数字化管理,铝型材轻量化+新型滑块保障设备长期稳定运行。整套设备采用SEW减速机、松下伺服、欧姆龙光电、西门子PLC、施耐德空开等国际一线品牌元器件,确保品质可靠。
该项目的成功实施,不仅为秦皇岛金海粮油储运环节带来了显著的效率提升与成本优化,更以"批量交付+数字化管理"的模式,为粮油加工行业大袋包装自动化升级提供了高价值参考范本。